Ejector-Tieflochbohren: Grundlagen und Funktionsweise
Wie der Spanabtransport beim Ejector-Verfahren funktioniert, worin es sich vom BTA-Tieflochbohren unterscheidet und für welche Bohrtiefen es sich eignet.
Metallbearbeitung · · 2 Min. Lesezeit · Carina Boll
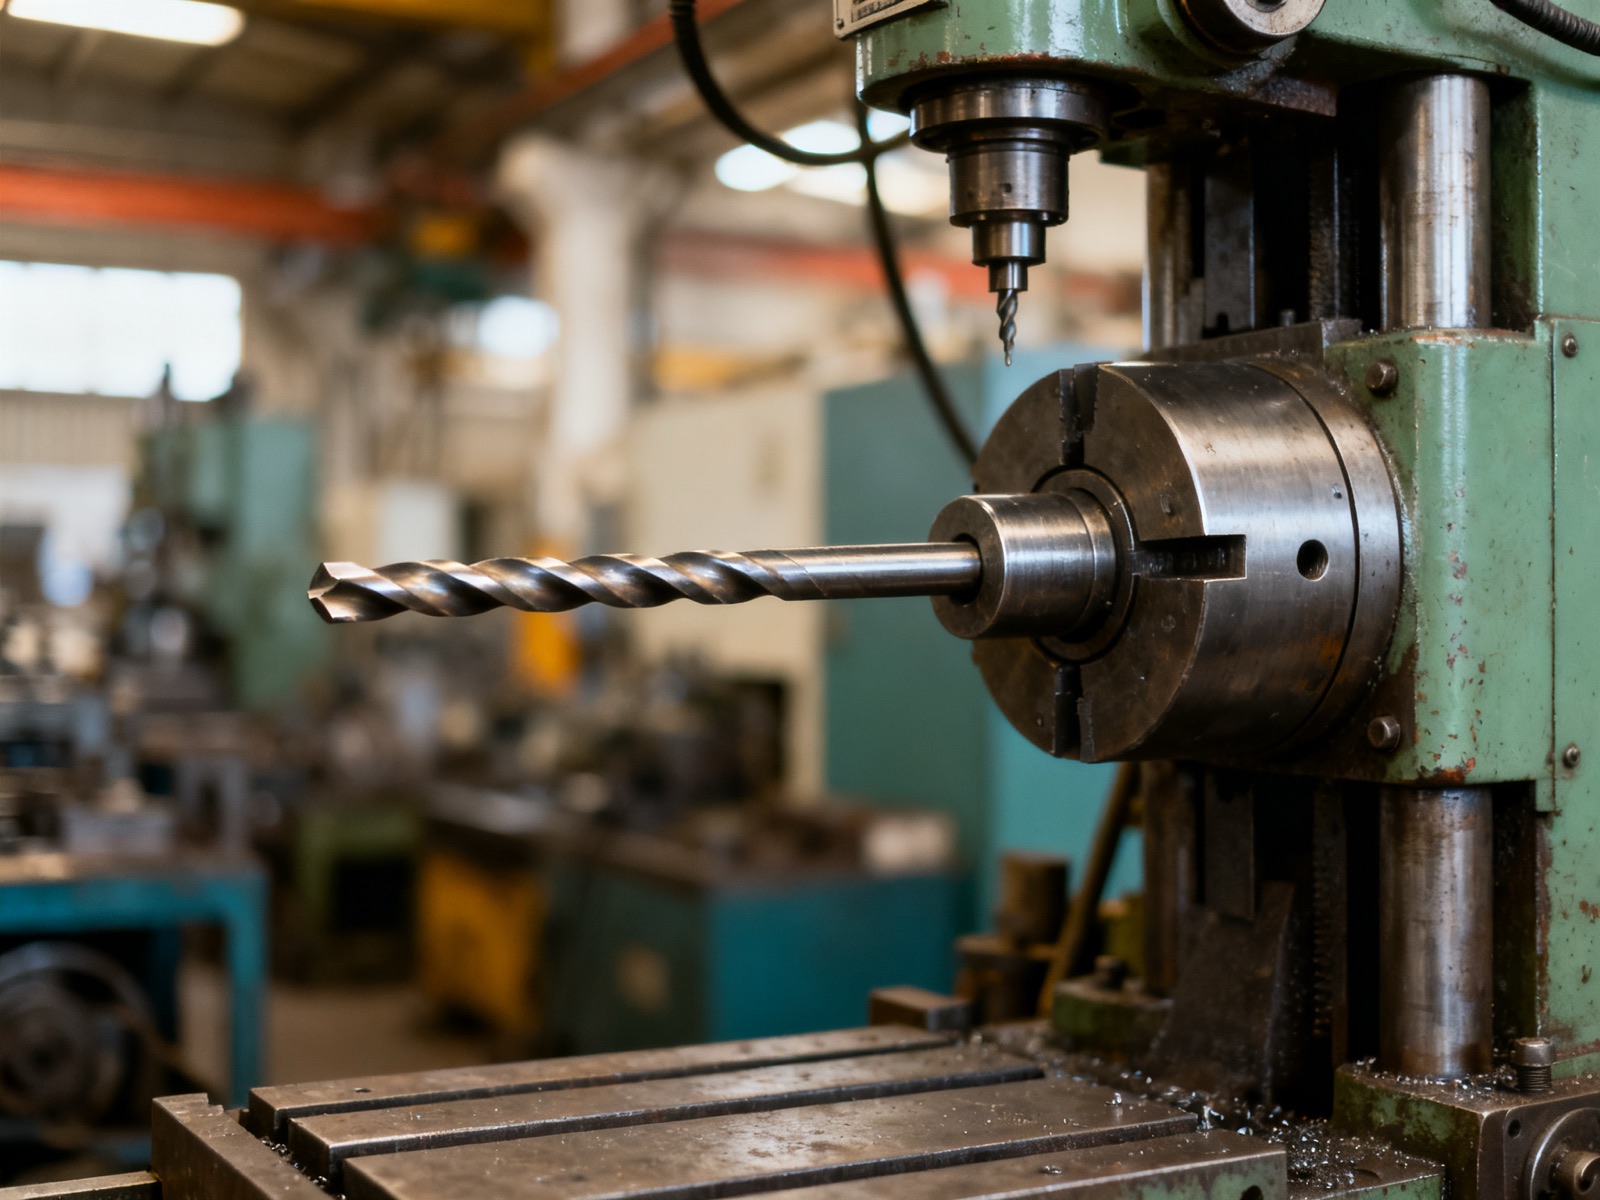
Beim Ejector-Verfahren wird Kühlschmierstoff durch den Bohrer zur Schneide geführt und zusammen mit den Spänen wieder zurück nach außen transportiert, ohne dass eine zweite, von außen angeschlossene Pumpe am Werkstück nötig ist. Das macht das Verfahren gerade für mittlere Bohrtiefen praktikabel.
Wie funktioniert der Spanabtransport beim Ejector-Bohren?
Das Werkzeug besteht aus einem äußeren und einem inneren Rohr. Kühlschmierstoff strömt im Ringraum zwischen beiden Rohren zur Schneide, ein Teil davon erzeugt am inneren Rohr einen Unterdruck, der die Späne zusammen mit dem restlichen Kühlschmierstoff durch das innere Rohr nach außen zieht.
Dieses Prinzip kommt ohne eine aufwendige, direkt am Bohrkopf angeschlossene Absaugung aus, wie sie das klassische BTA-Verfahren benötigt.
Worin unterscheidet sich Ejector-Bohren vom BTA-Tieflochbohren?
Beim BTA-Verfahren wird der Kühlschmierstoff von außen am Werkstück zugeführt, während die Späne ausschließlich durch das Bohrerinnere abgeführt werden, was eine dichte Verbindung zwischen Bohrbuchse und Werkstück voraussetzt. Diese zusätzliche Abdichtung entfällt beim Ejector-Verfahren, weil der gesamte Kreislauf im Werkzeug selbst verläuft.
Dafür erreicht BTA bei sehr großen Bohrtiefen und Durchmessern meist höhere Vorschubgeschwindigkeiten, weshalb beide Verfahren je nach Bauteilgröße nebeneinander im Einsatz bleiben.
Für welche Bohrtiefen und Durchmesser eignet sich das Ejector-Verfahren?
Das Verfahren deckt typischerweise einen Durchmesserbereich von etwa 20 bis 60 Millimetern bei Bohrtiefen bis zum Dreißigfachen des Durchmessers ab. Außerhalb dieses Bereichs stößt die Konstruktion aus zwei ineinanderliegenden Rohren konstruktiv an ihre Grenzen.
Für sehr tiefe Bohrungen mit großem Durchmesser kommt deshalb in der Praxis häufiger das BTA-Verfahren zum Einsatz, während Ejector-Bohrer im mittleren Tiefenbereich ihre Stärke ausspielen.
Welche Werkstoffe lassen sich mit dem Ejector-Verfahren bearbeiten?
Neben unlegierten und legierten Stählen eignet sich das Verfahren auch für Gusseisen sowie für bestimmte Aluminiumlegierungen, sofern Schnittgeschwindigkeit und Vorschub auf den jeweiligen Werkstoff abgestimmt werden. Bei sehr zähen oder stark verschleißenden Materialien steigt der Werkzeugverschleiß spürbar, sodass sich dort die Erfahrung eines spezialisierten Lohnfertigers bei der Wahl der Schnittparameter auszahlt.